您的位置>首页 >上高当地今日News >
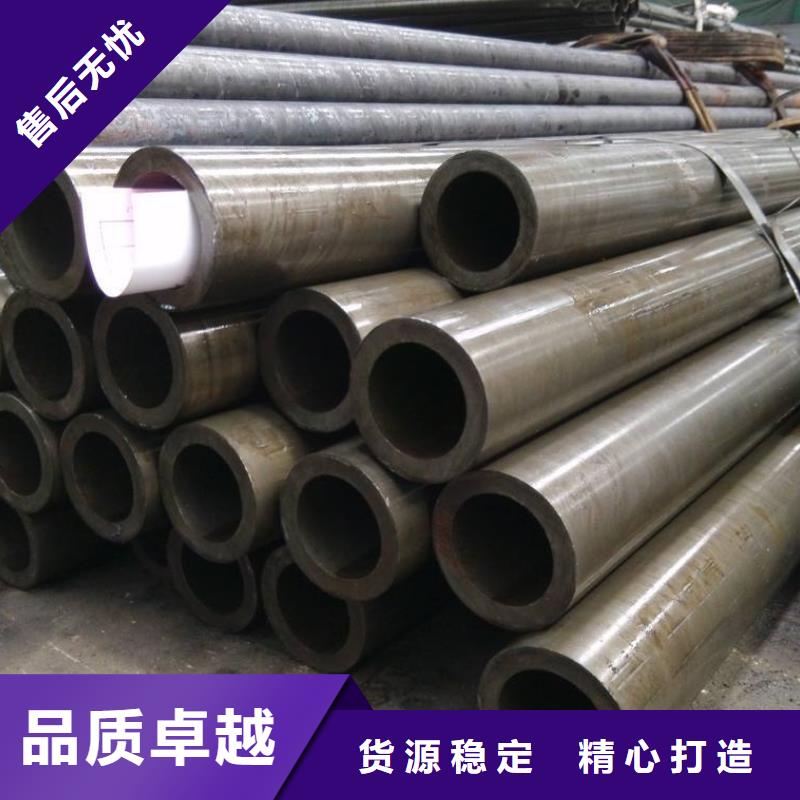
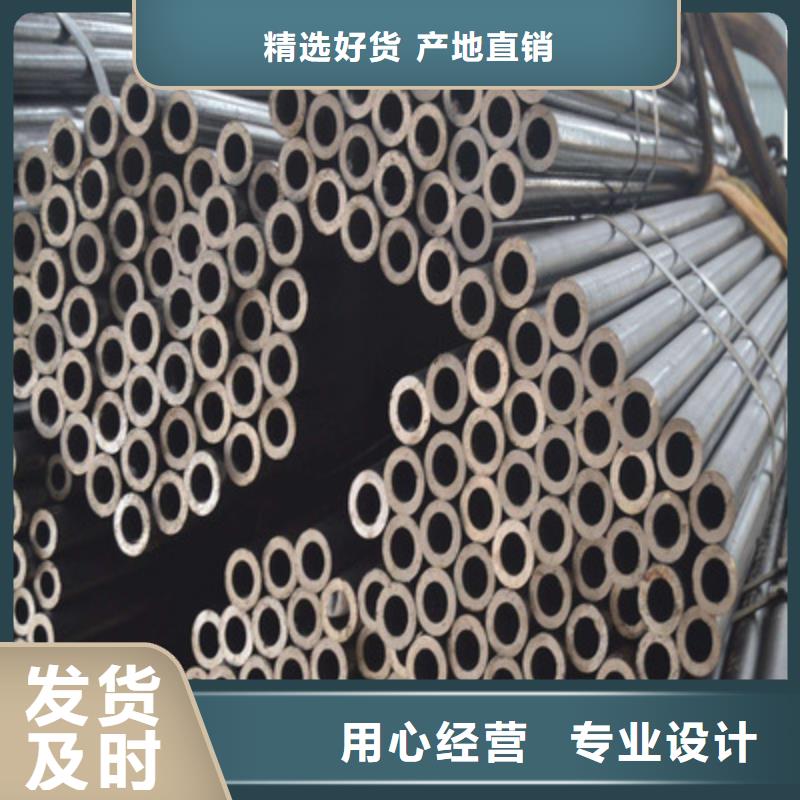
精密钢管20CrMo精密管品质服务
更新时间: 2026-11-18 11:48:24 ip归属地:宜春,天气:多云,温度:6-15 浏览次数:47
以下是:宜春市上高县精密钢管20CrMo精密管品质服务的产品参数
以下是:宜春市上高县精密钢管20CrMo精密管品质服务的图文视频
导读 【正昊钢管有限公司】为您提供
万载15crmog无缝合金钢管、
靖安扇形无缝管、
高安变径冷拔钢管、
奉新45#珩磨管、
宜丰梅花异型管等多元产品与服务。选购
精密钢管20CrMo精密管品质服务来宜春市上高县找
正昊钢管(宜春市上高县分公司),我们是厂家直销,产品型号齐全,确保您购买的每一件产品都符合高标准的质量要求,选择我们就是选择品质与服务的双重保障。联系人:
付经理-【17866668618】,地址:
[宜春市上高县镇墨段与378乡道交叉口东南180米镇渡商贸中心4幢]。 江西省,宜春市,上高县 2022年,上高县实现地区生产总值284.2亿元,按可比价同比增长5.2%。
想要深入了解精密钢管20CrMo精密管品质服务产品的独特之处吗?我们的视频将带您踏上一段探寻之旅,从设计理念的诞生到精湛工艺的呈现,让您感受产品的魅力与品质。
以下是:宜春上高精密钢管20CrMo精密管品质服务的图文介绍

上高本地42crmo精密管、宜春上高Gcr15精拉钢管、宜春上高本地附近16mn冷拉钢管价格一直是客户关注的一个问题,关键是 上高30crmo精密管、宜春上高Gcr15精密管配置决定 上高10#冷拉管、上高本地附近35#精密管、上高本地20crmnti精拉钢管价格,不同配置 宜春上高就近10#精拉钢管、宜春上高本地附近45号精密钢管价格相差很大。影响 宜春上高本地42crmo精拉钢管、上高45crmo精密钢管价格的因素有很多,像用的材质,配置要求等,才能给你一个合理的报价。建议拨打我们的客服热线,根据不同的需求给你一个准确的 宜春上高本地附近20crmnti冷拉钢管、宜春上高20mn2冷拉管报价!


一般的精轧管的生产工艺可以分为冷拔与热轧两种,冷轧精轧管的生产流程一般要比热轧要复杂,管坯首先要进行三辊连轧,挤压后要进行定径测试,如果表面没有响应裂纹后圆管要经过割机进行切割,切割成长度约一米的坯料。然后进入退火流程,退火要用酸性液体进行酸洗,酸洗时要注意表面是否有大量的起泡产生,如果有大量的起泡产生说明钢管的质量达不到响应的标准。外观上冷轧精轧管要短于热轧精轧管,冷轧精轧管的壁厚一般比热轧精轧管要小,但是表面看起来比厚壁精轧管更加明亮,表面没有太多的粗糙,口径也没有太多的毛刺。 热轧精轧管的交货状态一般是热轧状态经过热处理后进行交货。热轧精轧管在经过质检后要经过工作人员的严格的手工挑选,在质检后要进行表面涂油,然后紧接着是多次的冷拔实验,热轧处理后要进行穿孔的实验,如果穿孔扩径过大就要进行矫直矫正。在矫直后再由传送装置传送到探伤机进行探伤实验, 贴上标签、进行规格编排后放置到到仓库当中。
热轧 圆管坯→加热→穿孔→三辊斜轧、连轧或挤压→脱管→定径(或减径)→冷却→矫直→水压试验(或探伤)→标记→入库 精轧管是用钢锭或实心管坯经穿孔制成毛管,然后经热轧、冷轧或冷拨制成。精轧管的规格用外径*壁厚毫米数表示。精轧管分热轧和冷轧(拨)精轧管两类。


挤压法即将加热好的管坯放在密闭的挤压圆筒内,穿孔棒与挤压杆一起运动,使挤压件从较小的模孔中挤出。此法可生产直径较小的钢管。精轧管的焊接工艺。
工艺:精轧管中的Cr、Mo、V等强烈的碳化物形成元素有使接头过热区产生再热裂纹的倾向。坡口机加工后(焊接前)MT检查,无裂纹、无缺陷,焊前坡口及周围表面清理(油污、除锈等)至见金属光泽;坡口装配避免强制组对。
焊接前整体或局部预热,焊缝两边各150mm范围内保证预热温度250~300度;层间温度应在预热温度控制范围内。
GTAW(纯Ar气体保护):建议采用TIG-R31(含V)焊丝,直径2.5mm,电流100~140A。如果有一定壁厚,管径不是很小的话,建议采取GTAW+SMAW。SMAW:焊条采用R337,规格可以按实际情况来定。焊接完成后清理飞溅,加热至350~450℃,保温并缓冷的后热措施。12Cr1MoV 采用相应成分的耐热钢焊条,如R310、R312、R317、R316Fe,焊前预热250~350℃,焊后回火处理710~750℃。焊补缺陷或焊后不能进行热处理时,也可采用奥氏体钢焊条,如A302、A307。这时,由于焊缝与母材膨胀系数不同,同时在长期高温工作时还可发生碳的扩散迁移现象,而易于导致在融合区发生破坏。

总结 今年在宜春市上高县本地购买精密钢管20CrMo精密管品质服务有了新选择,正昊钢管(宜春市上高县分公司)始终坚守以用户为中心的服务理念,将品质作为发展的基石。厂家直销,确保为您提供价格实惠且品质卓越的精密钢管20CrMo精密管品质服务产品。如需购买或咨询,请随时联系我们,联系人:付经理-【17866668618】,地址:宜春市上高县镇墨段与378乡道交叉口东南180米镇渡商贸中心4幢。
 云 发 布-